

Na wszelkie pytania i opinie klientów odpowiadamy cierpliwie i skrupulatnie.
Zakrzywiony suwak ze stopu miedzi wykonany jest z wysokowydajnego brązu cynowego jako materiału p...
Większość łożysk ślizgowych nie ulega awarii z powodu zbyt dużego obciążenia. Zawodzą, ponieważ smar przestał docierać. Przekroczony okres smarowania, zatkany przewód, maszyna, która stała bezczynnie przez sześć miesięcy, a następnie została uruchomiona pod pełnym obciążeniem: od tego zwykle zaczyna się punktacja. Samosmarujące łożysko ślizgowe ze stopu miedzi usuwa ten pojedynczy punkt awarii, przenosząc smar do samego łożyska, gdzie nikt nie musi o tym pamiętać.
Jesteśmy odlewnią i warsztatem obróbki stopów miedzi, dlatego każdego dnia roboczego stajemy przed tym pytaniem: jaki stop, jaki stały środek smarny, jaka geometria, dla jakich warunków pracy. W tym artykule omówiono, czym są te łożyska, jak zachowuje się wkładka, jak dopasować materiał do zadania i gdzie zarabiają na utrzymanie.
A samosmarujące łożysko ślizgowe ze stopu miedzi to łożysko ślizgowe z dwoma miejscami pracy wbudowane w jedną część. Stop miedzi, czy to brąz cynowy, brąz aluminiowy czy mosiądz, przenosi obciążenie, pochłania wstrząsy i odprowadza ciepło z powierzchni ślizgowej. Stały smar, utrzymywany w kieszeniach lub rozproszony w matrycy, utrzymuje film o niskim współczynniku tarcia pomiędzy łożyskiem a wałem. Nic nie trzeba pompować, uzupełniać i pamiętać.
Łożyska smarowane olejem działają w oparciu o film hydrodynamiczny, który tworzy się dopiero wtedy, gdy wał obraca się wystarczająco szybko, aby wciągnąć olej do klina. Poniżej tej prędkości powierzchnie stykają się. W prawdziwym sprzęcie zdarza się to znacznie częściej, niż sugeruje podręcznik: przy każdym uruchomieniu, każdym wyłączeniu, każdym powolnym skoku indeksowania, każdym ruchu cofającym i każdym długim okresie bezczynności, po którym następuje nagłe pełne obciążenie. Samosmarujące łożyska ślizgowe ze stopu miedzi są przeznaczone właśnie dla tych momentów. Grafit lub PTFE przenosi się na powierzchnię współpracującą w ciągu pierwszych kilku obrotów i utrzymuje tarcie i temperaturę w określonych granicach, aż do uzyskania normalnych warunków pracy.
Tulejki mosiężne z osadzonym grafitem są najważniejszym elementem tej rodziny. Pasują do ogólnej budowy maszyn i wybaczają, gdy pasowanie jest trochę ciasne, wał nie jest idealny lub historia smarowania jest nieznana.
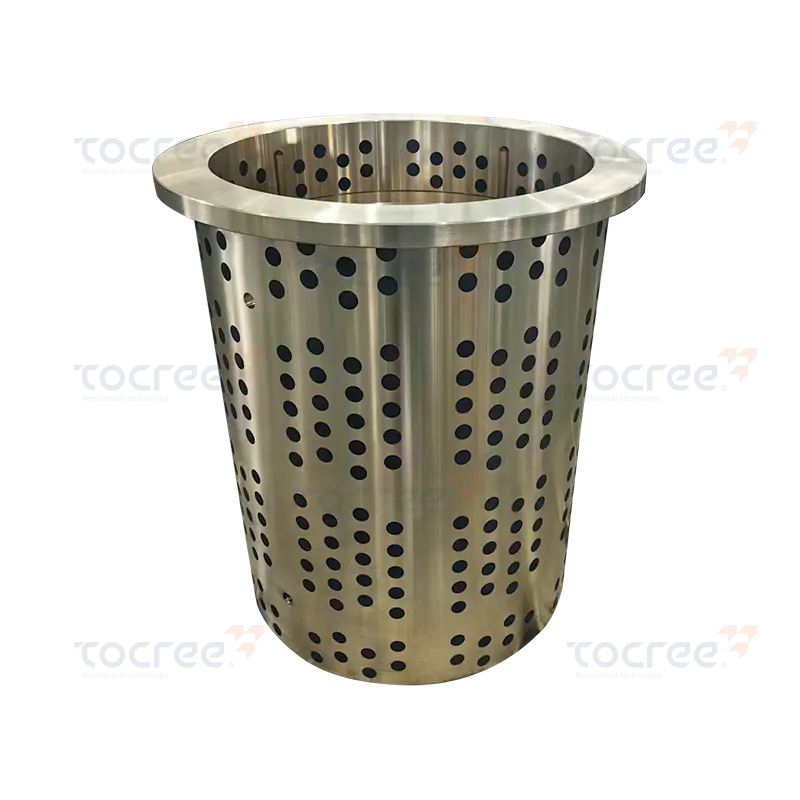 Samosmarująca mosiężna tuleja z osadzonym grafitem Łożysko samosmarujące jednokołnierzowe (z osadzeniem grafitu) to wysokowydajna, solidna, samosmarująca tuleja mosiężna. Wykonany jest z bardzo wytrzymałego stopu miedzi i cynku,... Zobacz produkt →
Wkładka nie jest jednolitym materiałem. Grafit, PTFE, grafen i dwusiarczek molibdenu zachowują się bardzo odmiennie, a wybór niewłaściwego dla gorącego, mokrego lub zakurzonego środowiska jest jednym z najczęstszych przypadków błędnej decyzji dotyczącej dobrego łożyska.
| Stały smar | Temperatura pracy | Główne mocne strony | Punkty do obejrzenia |
|---|---|---|---|
| Grafit | Do około 350°C w powietrzu | Tolerancja na wysoką temperaturę, dobra pod dużym obciążeniem przy niskiej prędkości, ekonomiczna | Najlepiej sprawdza się przy niewielkiej wilgotności otoczenia, dlatego nie jest to pierwszy wybór w przypadku pracy w bardzo suchym lub próżniowym środowisku |
| PTFE | Około -200°C do 260°C | Bardzo niskie tarcie, doskonała odporność chemiczna, czystość w obszarach medycznych i spożywczych | Bardziej miękki niż grafit, o ograniczonej nośności w podwyższonej temperaturze |
| Grafen | Szeroki zasięg, wciąż mapowany w długiej służbie polowej | Cienka, stabilna folia transferowa i dobre rozprowadzanie ciepła | Nowsza opcja, więc dane długoterminowe są cieńsze, a koszt wyższy |
| Dwusiarczek molibdenu | Do około 350°C, najlepiej w suchej atmosferze | Mocny przy dużym obciążeniu i niskiej prędkości, skuteczny w próżni | Przeciwdziała temu wilgoć i wolna woda |
Przydatna praktyczna zasada: grafit w przypadku ciepła i obciążenia, PTFE w przypadku niskiego tarcia i narażenia chemicznego, grafen, gdy wykończenie powierzchni i obciążenie termiczne są wymagające, oraz dwusiarczek molibdenu, gdy otaczające powietrze jest suche lub atmosfera jest kontrolowana.
Wiele projektów kończy się połączeniem opcji, a nie wyborem jednej. Na przykład mosiężna tuleja z osadzonym PTFE z pojedynczym kołnierzem może pokryć obciążenie promieniowe i występ osiowy w jednej części, co oszczędza czas montażu i upraszcza konstrukcję obudowy.
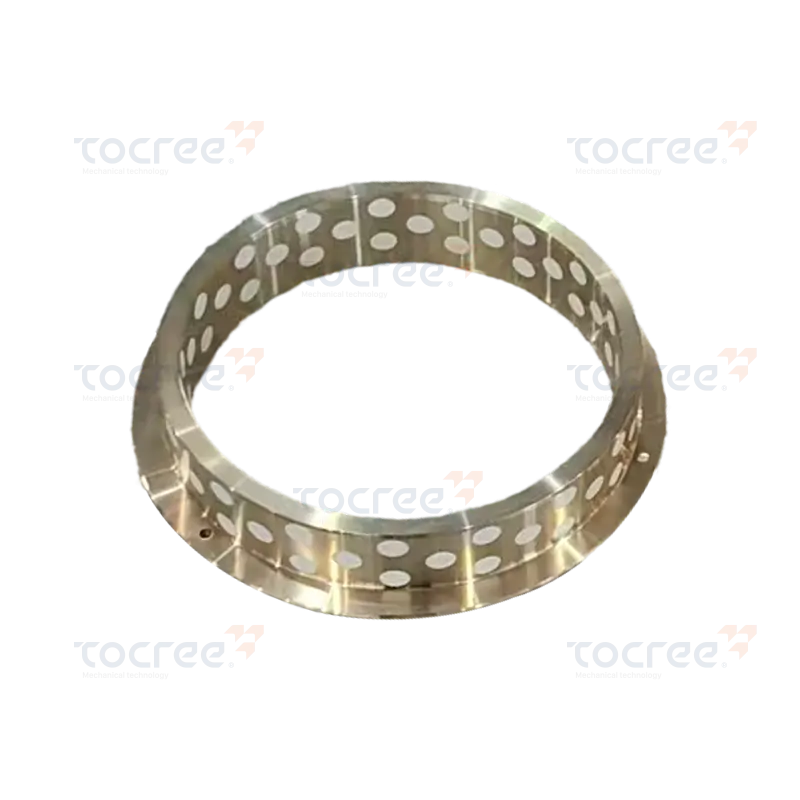 Samosmarująca tuleja mosiężna z osadzonym PTFE, z pojedynczym kołnierzem Wysoka wytrzymałość na rozciąganie: Wytrzymałość na rozciąganie tego produktu sięga 750 N/mm², zapewniając doskonałą wytrzymałość mechaniczną i stabilność nawet w warunkach dużego obciążenia. Zobacz produkt →
Tam, gdzie obciążenie jest cykliczne i duże, kieszenie smarowe można również połączyć z lekkim wypełnieniem smarem jako środek do pomiaru pasów i szelek. Smar stały obejmuje następnie rozruch, wyłączenie i każdy okres, w którym smar został odepchnięty, podczas gdy smar spełnia warunki pracy w stanie ustalonym.
Matryca to nie tylko nośnik wkładki. Określa nośność, przewodność cieplną, zachowanie korozyjne i łatwość obróbki części w celu uzyskania kształtu wymaganego na rysunku.
| Matryca | Typowe stopnie | Charakter | Gdzie to pasuje |
|---|---|---|---|
| Brąz cynowy | CuSn8, CuSn12Ni2 | Dobra zgodność, odporność na korozję i umiarkowana wytrzymałość | Tuleje ogólne, części pomp i zaworów, maszyny morskie i technologiczne |
| Brąz aluminiowy | CuAl9Fe4 | Wysoka wytrzymałość i twardość, duża odporność na zużycie i wodę morską | Tuleje, ślizgacze i nakrętki do dużych obciążeń w sprzęcie górniczym, morskim i hutniczym |
| Mosiądz cynowy lub ołowiowy | Seria HB210 do HB270 | Doskonała skrawalność i dobra przewodność cieplna | Złożone kształty obrobione, suwaki, tuleje kołnierzowe i gwintowane przy umiarkowanym obciążeniu |
| Bimetal na podłożu stalowym | Spód stalowy z warstwą brązu | Wysoka nośność w cienkiej ścianie, mocna i stabilna wymiarowo | Duże średnice, szczelne przestrzenie montażowe, konstrukcje kuliste i kołnierzowe |
W przypadku dużych średnic lub cienkich ścian promieniowych często praktycznym rozwiązaniem jest konstrukcja bimetaliczna. Stalowy podkład przenosi naprężenia obwodowe, a warstwa brązu zapewnia powierzchnię toczną, dzięki czemu cienkościenna część może nadal wytrzymać poważne obciążenie.
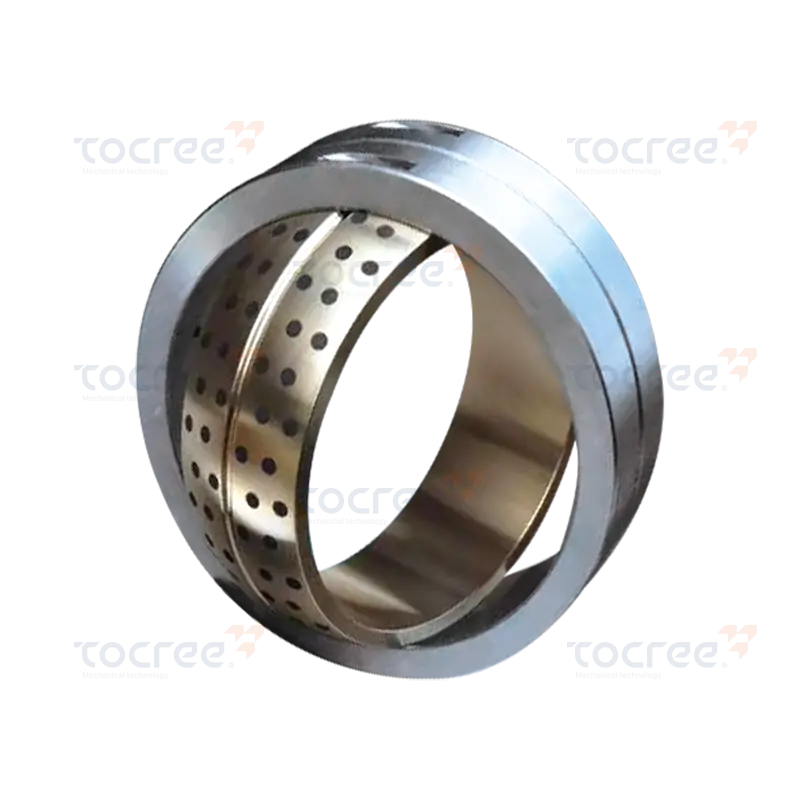 Samosmarujące łożysko sferyczne z bimetalu To samosmarujące łożysko baryłkowe bimetaliczne zostało zaprojektowane z myślą o wysokiej wydajności i trwałości, charakteryzując się unikalną kombinacją materiałów i zaawansowaną technologią produkcji. Zobacz produkt →
Samosmarujące łożyska baryłkowe bimetaliczne idą o krok dalej, dodając sferyczne gniazdo. Łożysko absorbuje stopień niewspółosiowości i ugięcia wału, który sztywna tuleja cylindryczna po prostu przeniosłaby na obciążenie krawędziowe, które jest częstą przyczyną przedwczesnego zużycia długich wałów i spawanych ram.
Gdy klient przesyła rysunek, poniższe pytania zwykle rozstrzygają kwestię materiału i inkrustacji w ciągu kilku minut rozmowy.
Jeśli odpowiedzi są powolne, gorące, zakurzone i trudno dostępne, zwykle punktem wyjścia jest tuleja z brązu z osadzonym grafitem. Jeśli wrócą tak szybko, czyste i lekko obciążone, cienka mosiężna tuleja wyłożona PTFE będzie tańsza, cieńsza i całkowicie wystarczająca. Jeśli wrócą jako bardzo duże, mocno obciążone i mało miejsca, konstrukcja bimetaliczna zasługuje na swoje miejsce.
Branże, które zaopatrujemy, mają jedną wspólną cechę: ich łożyska są osadzone wewnątrz konstrukcji, trudno jest do nich dotrzeć, a zatrzymanie fabryki jest kosztowne.
Ciężkie maszyny jest dobrą ilustracją. Dźwigi, koparki, ramy pras i sprzęt do przenoszenia wykorzystują duże tuleje i płyty ślizgowe zakopane wewnątrz konstrukcji i nikt nie sprawdza ich co tydzień. Samosmarująca część ze stopu miedzi utrzymuje te złącza w dobrej kondycji pomiędzy planowanymi przestojami, a możliwości produkcyjne są tutaj równie ważne jak wybór materiału, ponieważ zużyta tuleja o długości półtora metra nie jest częścią, na którą ktoś chce czekać trzy miesiące.
Sprzęt medyczny i opakowania to drugi koniec skali. Tam łożysko jest małe, ruch jest cichy, a wymaganiem jest zwykle czystość, a nie obciążenie. Wkładka PTFE, która nie wymaga filmu olejowego, jest często czynnikiem decydującym, gdy zanieczyszczenie jest niedopuszczalne.
Ponieważ zamiast kupować kęsy, topimy i odlewamy własne stopy miedzi, matryca nie ogranicza się do tego, co znajduje się w magazynie dystrybutora. Ta elastyczność jest pomocna, gdy rysunek wymaga oceny spoza powszechnego katalogu.
Warto jasno określić zakres rozmiarów, bo to on decyduje o tym, kto faktycznie może zaproponować pracę. Tuleje miedziane mogą być produkowane o średnicy od około półtora do dwóch metrów, a miedziane płyty ślizgowe o długości do czterech metrów, szerokości czterystu milimetrów i grubości stu milimetrów, przy rocznej produkcji materiału miedzianego na poziomie około dwóch tysięcy trzystu ton. Niestandardowe kształty, w tym suwaki, nakrętki, koła ślimakowe i pierścienie, to część tej samej codziennej pracy.
Nawet dobrze dobrane łożysko może zostać zniszczone w ciągu pierwszych dziesięciu minut montażu, dlatego warto powtarzać kilka nawyków.
Jeśli chcesz zejść głębiej przed wyborem, nasz przewodnik po typach, wyborze i zastosowaniach samosmarujących łożysk ślizgowych ze stopów miedzi omawia bardziej szczegółowo rodziny materiałów, opcje wkładek i uwagi dotyczące zastosowań.
Samosmarujące łożyska ślizgowe ze stopu miedzi nie są uniwersalną odpowiedzią i nie przedstawialibyśmy ich jako jednej. Są właściwym rozwiązaniem, gdy złącze jest wolne, ciężkie, gorące, brudne lub po prostu zbyt trudne do dotarcia smarownicą, a koszt nieplanowanego przestoju jest znacznie wyższy niż koszt części. Tam, gdzie w pełni hydrodynamiczne łożysko smarowane olejem można serwisować prawidłowo i tanio, pozostaje to rozsądnym wyborem.
Praktyczny następny krok jest niewielki: wyślij nam rysunek wraz z obciążeniem, prędkością poślizgu, temperaturą roboczą i opisem środowiska. Na podstawie tych kilku liczb zazwyczaj możemy zasugerować stop, smar i geometrię, która wytrzyma, i podać część w tej samej rozmowie.
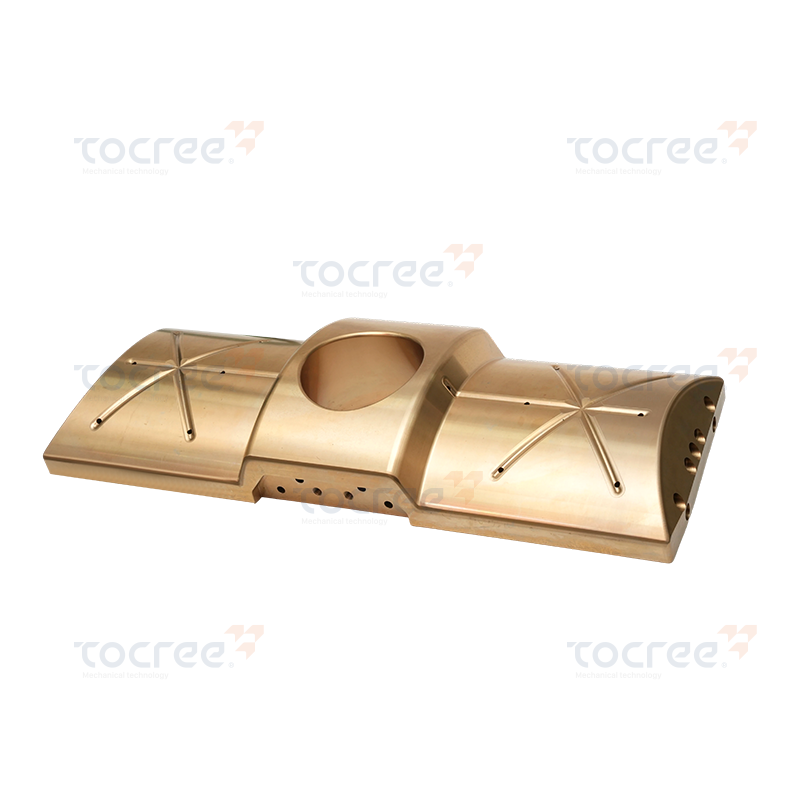
Zakrzywiony suwak ze stopu miedzi wykonany jest z wysokowydajnego brązu cynowego jako materiału p...
Wysoka wytrzymałość na rozciąganie: Wytrzymałość na rozciąganie tego produktu sięga 750 N/mm², za...
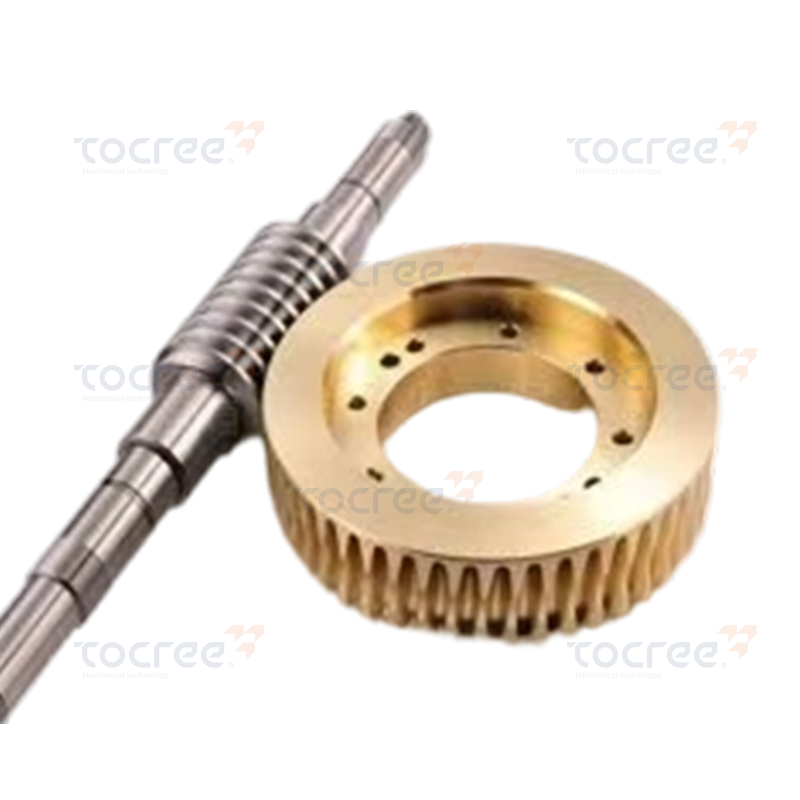
Turbiny ze stopów miedzi są niezbędnymi elementami nowoczesnych układów mechanicznych i energetyc...
To samosmarujące łożysko baryłkowe bimetaliczne zostało zaprojektowane z myślą o wysokiej wydajno...
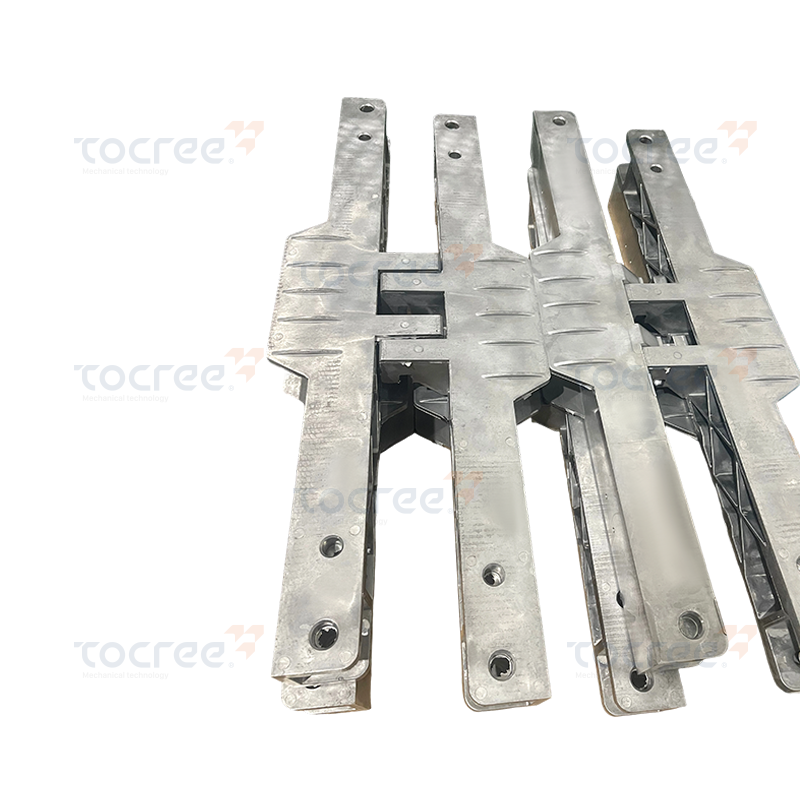
Ta rama ze stopu aluminium została specjalnie zaprojektowana, aby spełnić wymagania pojazdu. Wyko...

Ta solidna, samosmarująca tuleja miedziana z dodatkiem PTFE łączy w sobie odporność na zużycie mo...
Prawa autorskie © 2025 Jiashan Tocree Machinery Co., Ltd. Wszelkie prawa zastrzeżone.
Niestandardowe części maszyn ze stopów miedzi
