

Na wszelkie pytania i opinie klientów odpowiadamy cierpliwie i skrupulatnie.
Ta prosta tuleja wykonana jest ze stopu brązu aluminiowego jako materiału podstawowego. Zgodnie z...
Wyobraź sobie maszynę do odlewania ciśnieniowego, która pracuje na trzy zmiany, sześć dni w tygodniu. Tuleje prowadzące w mechanizmie przełączającym wymagają smarowania co kilka godzin, ale ciepło zmiękcza smar i olej kapie na świeżo odlane części. Z biegiem czasu tuleja zużywa się nierównomiernie i cały mechanizm się rozluźnia. Tuleja z brązu aluminiowo-grafitowego rozwiązuje ten problem poprzez wbudowanie stałego środka smarnego bezpośrednio w ściankę łożyska. Wniosek jest prosty: jeśli masz ciężkie, wolno poruszające się złącze, do którego nikt nie może dotrzeć smarownicą, to połączenie materiałów jest jednym z najbardziej niezawodnych sposobów na wydłużenie żywotności.
Materiał bazowy ma większe znaczenie, niż większość kupujących zdaje sobie sprawę. Brąz aluminiowy zawiera od 9% do 14% aluminium, zwykle z dodatkami żelaza i niklu. Daje to stopowi wyższą wytrzymałość na rozciąganie, lepszą odporność na uderzenia i doskonałą odporność na korozję w porównaniu ze zwykłym brązem cynowym lub fosforowym. W wodzie morskiej, zakładach chemicznych lub w środowiskach walcowania na gorąco powierzchnia brązu aluminiowego tworzy stabilną, ochronną warstwę tlenku, która jest odporna na wżery i erozję.
Następnie w wywiercone otwory w ściance tulei umieszcza się grafit, ułożony w kratkę lub spiralę. Kiedy wał się obraca, miękki grafit zostaje rozsmarowany na powierzchni współpracującej, tworząc cienką, suchą warstwę smarującą. Folia podąża za powierzchnią wału i utrzymuje niski współczynnik tarcia nawet wtedy, gdy maszyna nie jest używana przez wiele tygodni. W przeciwieństwie do smaru czy oleju, grafit nie utlenia się szybko w wysokiej temperaturze i nie zmywa się w obecności wody lub pary.
W porównaniu do zwykłej tulei z brązu, która jest zależna od zewnętrznego zasilania olejem, tuleja z brązu aluminiowo-grafitowego oferuje trzy praktyczne korzyści: eliminuje codzienne zadania smarowania, chroni wał przed kontaktem metal z metalem podczas rozruchu i lepiej toleruje chwilowe przeciążenia, ponieważ warstwa grafitu pozostaje na swoim miejscu.
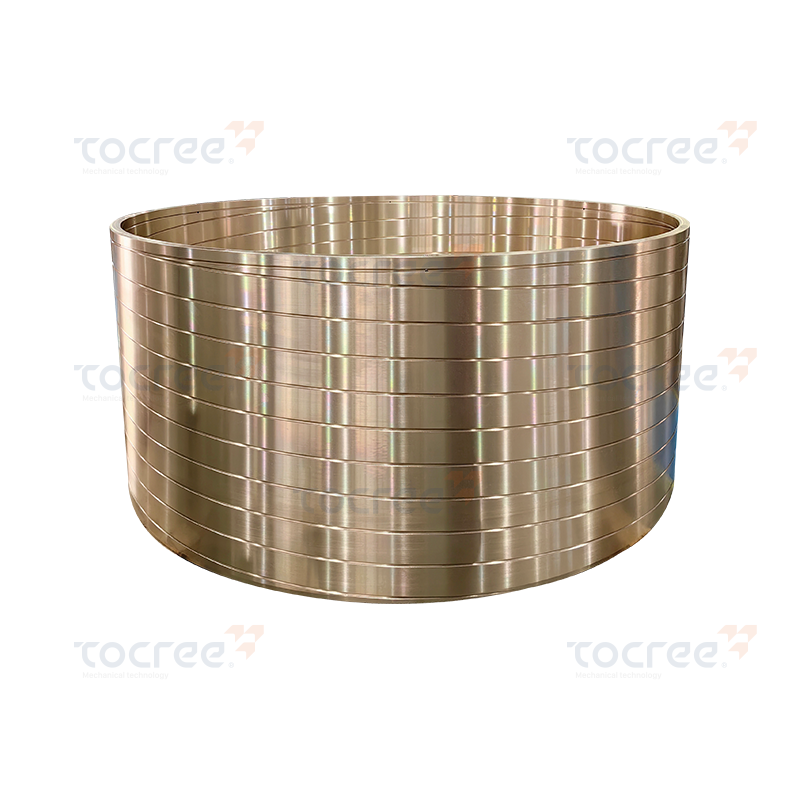 Tuleja z brązu cynowego z niestandardowymi rowkami olejowymi do ciężkich zastosowań przemysłowych Ta tuleja z brązu cynowego odlewana odśrodkowo zapewnia wysoką wytrzymałość na rozciąganie, odporność na zużycie i odporność na korozję. Konfigurowalne rowki olejowe i dobre wydłużenie sprawiają, że nadaje się do wymagających zastosowań przemysłowych wymagających trwałości i nośności. Zobacz produkt →
| Obszar wydajności | Tuleja z brązu aluminiowego i grafitu | Zwykła tuleja z brązu |
|---|---|---|
| Metoda smarowania | Wbudowany grafit jako stały smar | Wymaga zewnętrznego smaru lub oleju |
| Typowy zakres twardości | HB 200–280, w zależności od gatunku | HB 60–120, w zależności od gatunku |
| Interwał konserwacji | Miesiące lub lata bez ponownego smarowania | Codzienne lub cotygodniowe smarowanie |
| Odporność na korozję | Znakomity w wodzie, solach i kwasach | Dobra w suchym powietrzu, słaba w agresywnych mediach |
| Najlepszy zakres prędkości | Zastosowania o niskim i umiarkowanym obciążeniu | Od niskiego do wysokiego, z dopływem oleju |
Najmocniejsze dowody pochodzą z zastosowań, w których przestoje są kosztowne, a dostęp do konserwacji jest utrudniony. w maszyny metalurgiczne , tuleje prowadzące w drzwiach pieca i regulatory walcowni pracują w zapyleniu i cieple promieniującym. w maszyny morskie , łożyska trzonu steru i obudowy wciągarek pokładowych narażone są na działanie słonej wody i długie okresy bezczynności. Podobne warunki występują w sprzęcie wiertniczym, śluzach zasypowych, rozsypywaczach kontenerów i łącznikach dźwigniowych maszyn do odlewania ciśnieniowego.
Warto rozważyć ten typ tulei, gdy jednocześnie występuje kilka warunków:
Kiedy te kryteria zostaną spełnione, krzak grafitowy nie tylko wytrzyma dłużej; poprawia również ogólną niezawodność zespołu. Chiński producent posiadający odlewnię całkowicie miedzianą może produkować te tuleje z wąskimi tolerancjami i stałą gęstością korka grafitowego, co jest niezbędne dla niezawodnego działania.
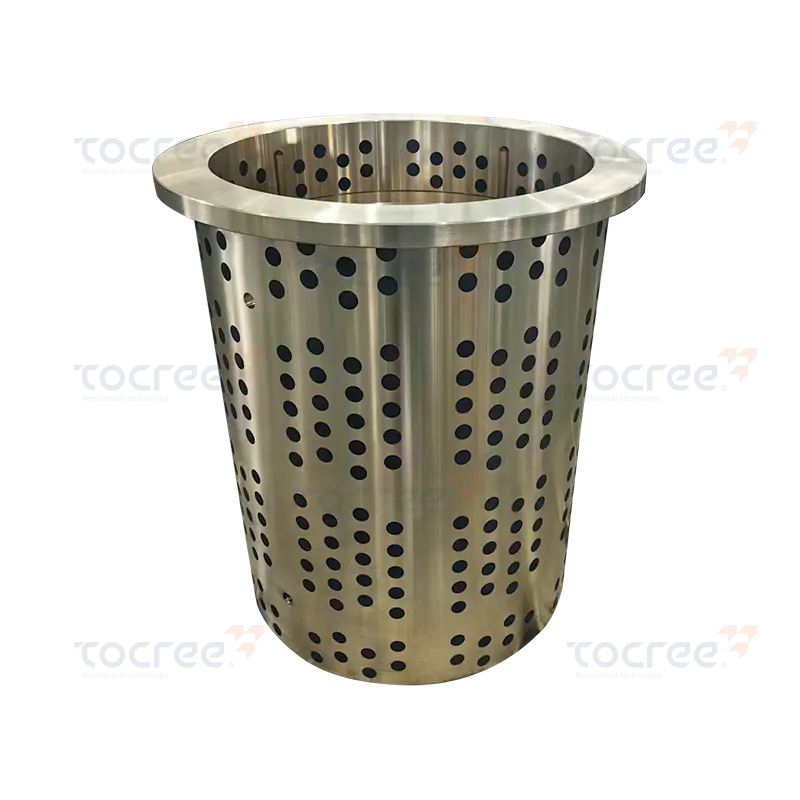 Samosmarująca mosiężna tuleja z osadzonym grafitem zapewnia bezobsługową pracę Ta jednokołnierzowa mosiężna tuleja z osadzonym grafitem zapewnia ciągłe smarowanie bez zewnętrznego oleju, ograniczając konserwację i przestoje. Idealnie nadaje się do zastosowań przy niskich prędkościach i dużych obciążeniach, w trudno dostępnych lub trudnych warunkach. Zobacz produkt →
Wybór właściwej tulei rozpoczyna się od gatunku stopu. W przypadku tulei z brązu aluminiowego i grafitu najpopularniejszymi gatunkami przemysłowymi są C95400 (odlew), C95500 i C95900 w praktyce północnoamerykańskiej lub gatunki chińskie, takie jak ZCuAl9Fe4 i ZCuAl9Fe4Ni4Mn2. Każdy gatunek oferuje inną równowagę wytrzymałości, odporności na zużycie i odporności na korozję. W przypadku dużych obciążeń udarowych gatunki łożysk niklowych są bezpieczniejsze. W przypadku wody morskiej wysoka zawartość aluminium zapewnia lepszą ochronę przed handlem.
Twardość ma znaczenie, ponieważ określa, jak dobrze tuleja jest odporna na zużycie ścierne i obciążenie krawędzi. Twardość należy określić łącznie z twardością wału i luzem roboczym. Przy wielu przeprojektowaniach sprzętu inżynierowie wymagają tulei o twardości HB 220–260, gdy wał ma 45–55 HRC. Jeżeli wał jest bardziej miękki, tuleja może również wymagać miękkości, aby uniknąć agresywnego zużycia powierzchni wału.
Grafitowy układ nie ma charakteru dekoracyjnego. Ma to bezpośredni wpływ na nośność. Większa liczba świec oznacza większą rezerwę smaru stałego, ale zmniejsza również efektywną powierzchnię łożyska. Z reguły całkowita powierzchnia grafitu nie powinna przekraczać 30–40% powierzchni nośnej. W bardzo zanieczyszczonych środowiskach gruboziarnista siatka z mniejszą liczbą, ale większymi wtykami zwykle działa lepiej, ponieważ warstwa grafitu jest grubsza i lepiej wypycha zanieczyszczenia na bok.
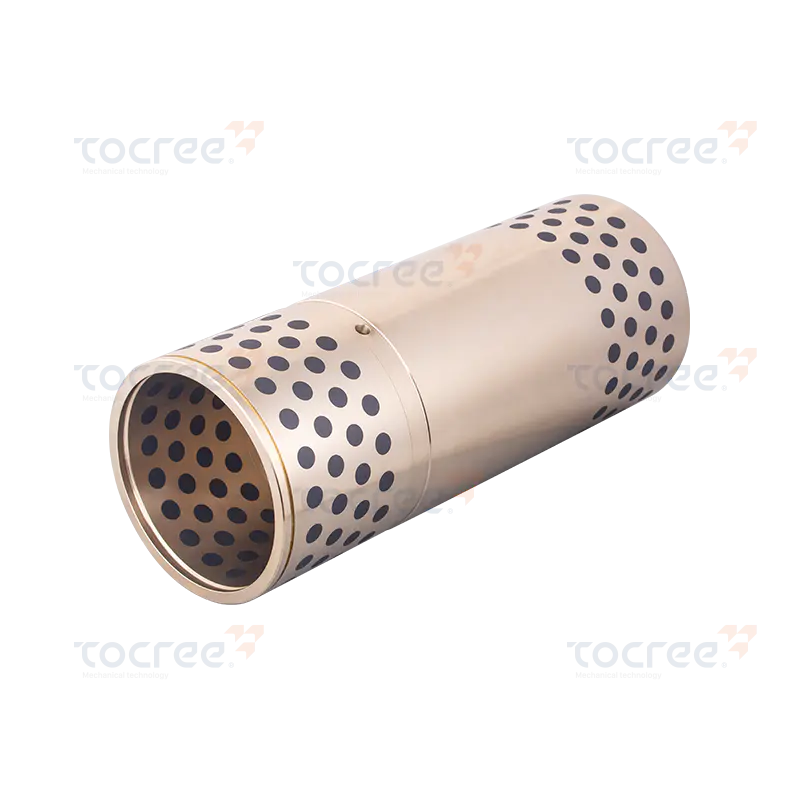 Aluminiowa tuleja mosiężna z wkładkami grafitowymi zapewniającymi odporność na zanieczyszczenia Ta solidna, samosmarująca tuleja łączy w sobie mosiądz aluminiowy o wysokiej wytrzymałości z grafitowymi korkami, zapewniając niezawodne smarowanie i odporność na zanieczyszczenia. Nadaje się do pracy w wysokich temperaturach, dużych obciążeniach i częstym ponownym uruchamianiu w wymagających gałęziach przemysłu. Zobacz produkt →
Większość tulei z brązu aluminiowego i grafitu nie jest kupowana z katalogu. Wykonuje się je według rysunków, ponieważ konstruktorzy maszyn potrzebują określonych wzorów otworów, kołnierzy, rowków olejowych, a nawet dzielonych tulei. Rzetelny dostawca powinien być w stanie zająć się zarówno odlewem, jak i precyzyjną obróbką.
Jiashan Tocree Machinery Co., Ltd. kontroluje cały proces za pomocą własnego pieca do topienia miedzi i maszyn do odlewania odśrodkowego. Oznacza to, że stop bazowy jest produkowany we własnym zakresie, wkładane są grafitowe korki, a ostateczny otwór i średnica zewnętrzna są obrabiane z zachowaniem wąskich tolerancji. Firma wykonała tuleje o średnicy do 1,5–2 metrów oraz miedziane płytki ślizgowe o długości do 4 metrów, dzięki czemu duże i nietypowe części nie stanowią problemu. Warsztat o stałej temperaturze służy do obróbki wykańczającej i pomiarów o wysokiej dokładności.
Kontaktując się z producentem, udostępnij pełny rysunek z najważniejszymi wymiarami, oczekiwanym gatunkiem stopu i warunkami pracy. Należy podać oczekiwane obciążenie promieniowe, prędkość wału, temperaturę otoczenia i całkowity brak smarowania. Dostawca może następnie zasugerować najlepszy rozmiar i wzór korka grafitowego, a także zalecić odpowiedni odstęp, aby uniknąć zatarcia podczas rozszerzalności cieplnej.
Ponieważ firma koncentruje się na niestandardowych częściach, może odlewać i obrabiać specjalne kształty, takie jak suwaki w kształcie litery L, występy gwintowane i zakrzywione płyty ścieralne. Ta elastyczność ma znaczenie w przypadku modernizacji istniejącej maszyny, w której standardowa tuleja katalogowa nie pasuje do geometrii obudowy.
Tuleja z brązu aluminiowo-grafitowego nadal wymaga starannego dopasowania. Przed wciśnięciem należy oczyścić otwór tulei i wał. Zastosuj lekkie pasowanie wciskowe na średnicy zewnętrznej, zazwyczaj H7/p6 lub podobne, w zależności od obudowy. Sfazuj krawędź natarcia tulei, aby zapobiec zarysowaniu podczas montażu. Nie uderzaj bezpośrednio w świece grafitowe; użyj rękawa lub prasy, aby równomiernie przyłożyć siłę.
Po montażu wstępne docieranie pomaga w utworzeniu się grafitowej warstwy transferowej na wale. Jeśli wał jest nowy, a chropowatość powierzchni przekracza Ra 0,8 µm, gładszy nie jest lepszy. W rzeczywistości umiarkowana chropowatość wynosząca około Ra 0,4–0,8 µm daje grafitowi coś, w co można go osadzić. Nie nakładać ciężkiego smaru na powierzchnię grafitu; smar może blokować uwalnianie grafitu i zmniejszać efekt samosmarowania.
Sprawdź tuleję po pierwszym miesiącu pracy. Poszukaj ciemnoszarych pasków na wale, które wskazują, że grafit przenosi się prawidłowo. Wszelkie zarysowania lub jasne, wypolerowane plamy na wale mogą oznaczać zużycie grafitowych świec lub zbyt mały luz. Podczas normalnej pracy tuleja powinna pracować cicho bez zewnętrznego smarowania.
Tuleje z grafitu aluminiowo-brązowego nie są uniwersalnym rozwiązaniem dla każdego łożyska, ale w przypadku ciężkich, wolno poruszających się połączeń w trudnych warunkach są nie do pokonania. Usuwają najczęstszą przyczynę przedwczesnych awarii: zapominanie przez człowieka o smarowaniu. Łącząc odporną na korozję matrycę z brązu aluminiowego z zaprojektowanym układem wtyczek grafitowych, otrzymujesz komponent, który przetrwa lata ciężkiej pracy prawie bez uwagi.
Jeśli wymieniasz tuleję, zmierz uszkodzoną część, potwierdź stop i twardość i poproś dostawcę o wykonanie zamiennika z tym samym wzorem grafitowym. Jeśli dopasowanie będzie prawidłowe, a grafit zostanie prawidłowo osadzony, nowa tuleja zwróci się w postaci skrócenia planowanych godzin konserwacji.
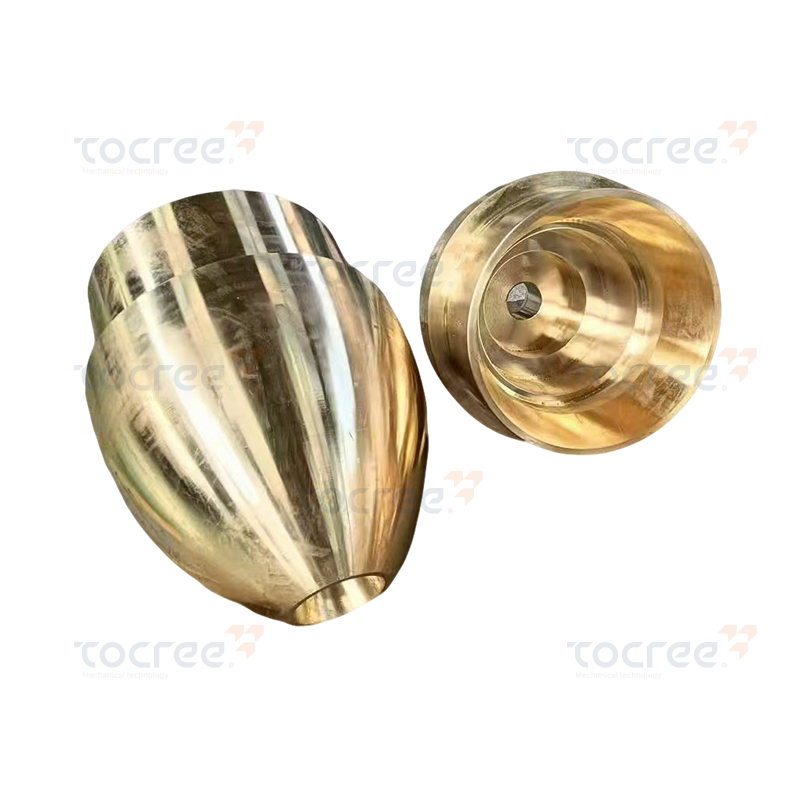
Ta prosta tuleja wykonana jest ze stopu brązu aluminiowego jako materiału podstawowego. Zgodnie z...
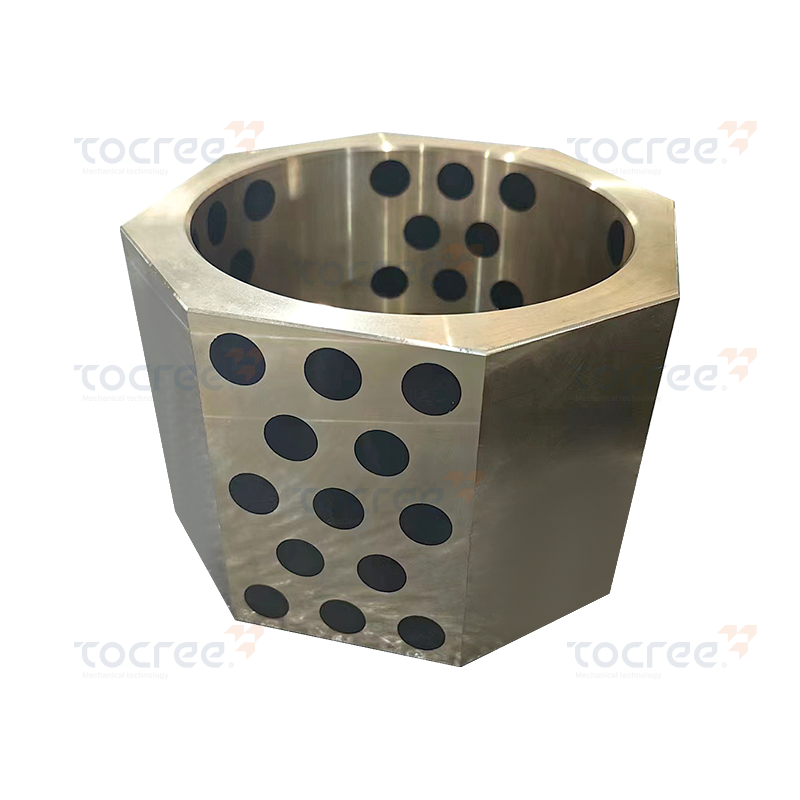
Tuleja ośmiokątna wykonana z CuSn6Zn6Pb3 (brąz cynowy) i precyzyjnej obróbki grafitu jest łożyski...
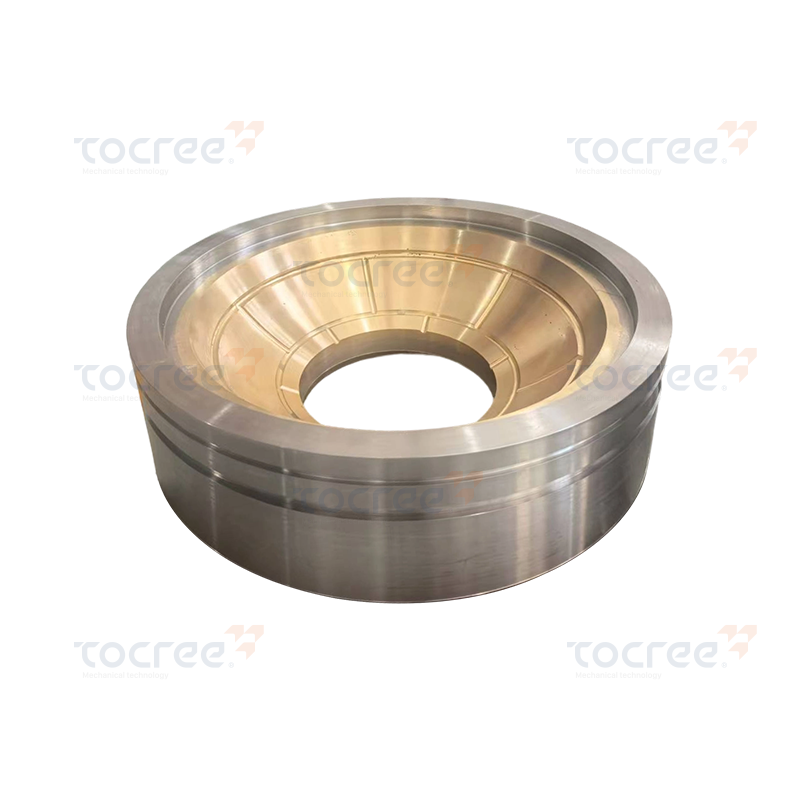
Tuleja sferyczna ze stali brązowej wykonana jest ze stali stopowej 42CrM04 i mosiądzu o wysokiej ...

Ta mosiężna tuleja jest wytwarzana metodą odlewania odśrodkowego ze stopu miedzi i cynku jako mat...
Struktura materiału: Odlew aluminiowy z mosiądzu CuZn25Al6Fe3Mn3, z wkładką grafitową. ...
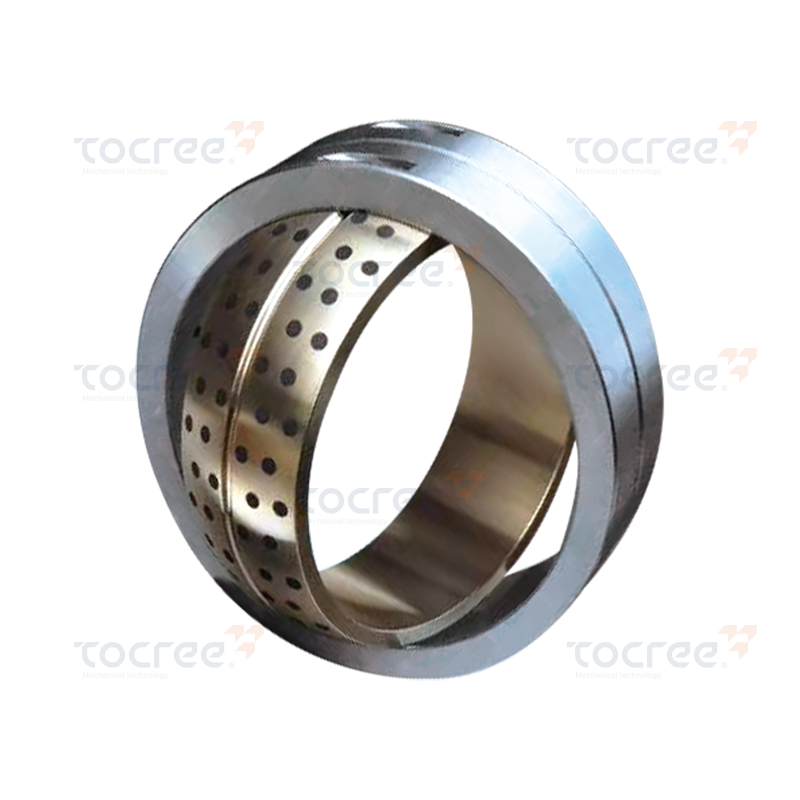
To samosmarujące łożysko baryłkowe bimetaliczne zostało zaprojektowane z myślą o wysokiej wydajno...
Prawa autorskie © 2025 Jiashan Tocree Machinery Co., Ltd. Wszelkie prawa zastrzeżone.
Niestandardowe części maszyn ze stopów miedzi
